电极电流不平衡的排查顺序
中研微束 · 高温熔制电极解决方案
三相电流出现偏差时,直接调整功率设定往往治标不治本。本文按仪表电源、连接接触、电极与玻璃液状态三层说明排查顺序,并提示记录要点,便于复盘。
三相电流出现偏差时,直接调整功率设定往往治标不治本。电流不平衡可能来自电源、连接、电极状态或玻璃液条件,按顺序排查能少走弯路。
先排除仪表与电源
核对电流互感器、仪表显示和接线,确认读数本身可靠。检查电源输出电压是否平衡,触发与保护是否正常。若仪表误差导致误判,后续调整都会偏离方向,因此这一步不能省。
再查连接与接触
检查电缆接头、导电夹头和电极连接处的温度与紧固状态。接触电阻增大时,该相电流会下降并伴随局部发热。停炉检查可测量接触面状态,运行中可用测温方式初筛。
然后看电极与玻璃液
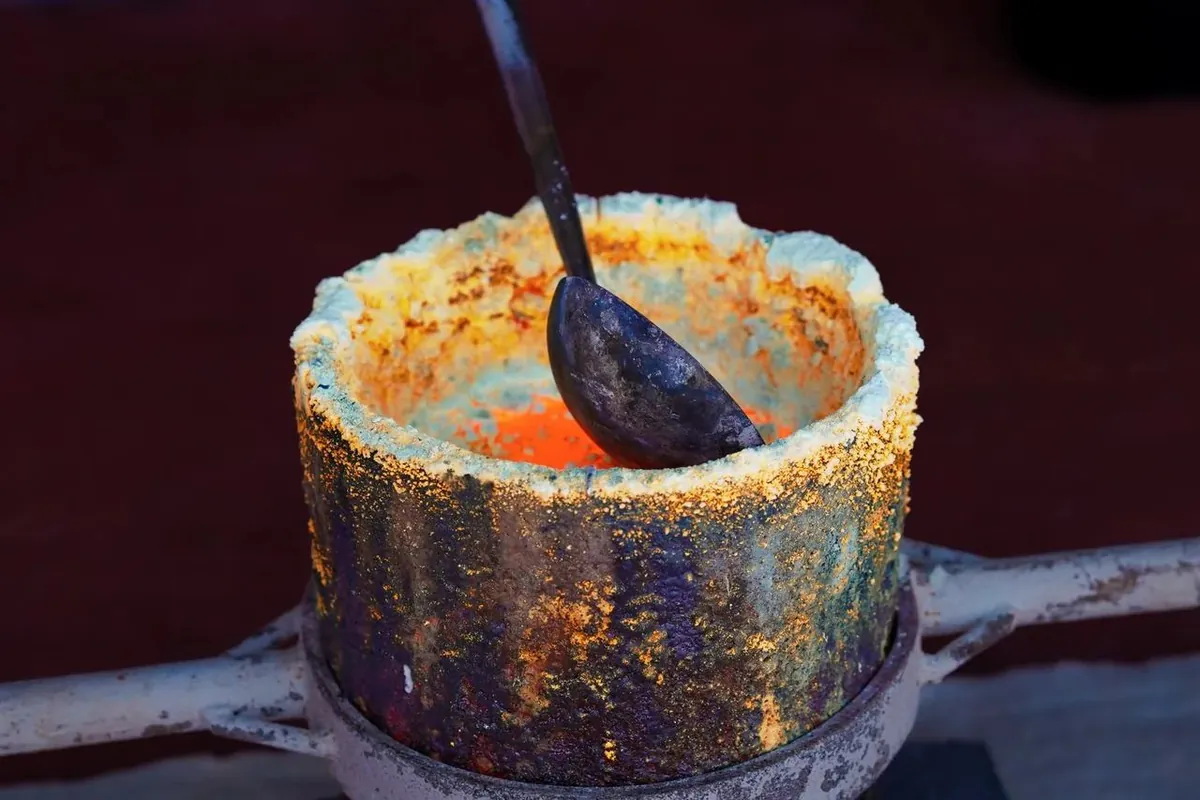
核对插入深度、表面附着物和侵蚀程度是否一致,观察液位与温度分布。某支电极结瘤或露出过多,都会造成该相负载变化。必要时结合功率分配重新校核。
排查中的安全与验证
运行中测温应使用合适的测温工具,保持安全距离,避免接触带电部位。需要停炉检查连接时,按停电、验电、挂牌的顺序操作。涉及冷却水系统时,先确认温度和压力,防止烫伤。
处理完成后观察一段时间,确认三相电流回到相对平衡区间,连接处温度正常。若偏差仍然存在,应重新核对电极状态与功率分配,不要反复调整设定值。
处理过程写入运行日志,便于后续对比;同一问题反复出现时,应检查电极布置和供电设计。
若三相偏差随负荷变化,重点检查连接与电极;若在固定负荷下稳定偏差,则更可能是某支电极状态或布置问题。先分清规律,再安排停机检查,减少盲目拆检。
记录中附上电流曲线截图,比只写数值更直观,便于交接。
若现场条件允许,可对比历史曲线再判断。
排查记录应包含时间、相别、电流值和现场处理,便于复盘。
电极结构与功率配置可查看电熔窑电极;采购与技术支持可从厂家信息了解。
| 考察项 | 取值与说明 |
|---|---|
| 常用规格 | 棒状直径 Φ20–100mm,长度 150–1500mm(支持按图纸定制) |
| 执行标准 | YS/T 1312-2019《钼电极》;钼棒参照 ASTM B387 / GB/T 17792,钼板与圆片参照 ASTM B386 / GB/T 3876 |
| 工作温度 | 长期约 1300℃,短时上限约 1600℃ |
| 工作电流密度 | 1–3A/cm² |
常见问题
电流不平衡时如何排查电极与玻璃液状态?
某支电极结瘤或露出过多,都会造成该相负载变化。核对插入深度、表面附着物和侵蚀程度是否一致,观察液位与温度分布。
排查中的安全与验证包括哪些内容?
运行中测温应使用合适的测温工具,保持安全距离,避免接触带电部位。先分清规律,再安排停机检查,减少盲目拆检。
说明:本文为行业技术信息分享,不构成采购、投资或法律建议;涉及参数与效果的具体数据以双方技术协议及出厂检测记录为准。