钼电极是怎么做出来的:粉末冶金制备工艺详解
中研微束 · 高温熔制电极解决方案
钼电极多采用粉末冶金路线制备。本文按粉体准备、压制成型、预烧结、高温烧结、锻造与机加工的顺序拆解工序,说明粒度分布、氧含量、压制压力、烧结曲线与变形量各自控制什么,并给出密度、碳氧含量、晶粒与探伤等验收指标的参考区间,便于采购方判断同规格电极的性能差异。
同样标注纯钼、规格相同的电极,装到同一条窑炉上,有的运行半年电流仍然平稳,有的三个月就在端部出现蚀坑、被迫停炉更换。报价之外,这种差异多半来自制备工艺的细节:粉体粒度是否集中、成型压力是否均匀、烧结曲线是否匹配、锻造变形量是否足够。这些参数不会写在规格表上,却会在高温、强侵蚀的工况里被逐项放大。下面按工序顺序拆解粉末冶金路线,说明每一段在控制什么,以及失控之后会以什么形式出现在成品上。
一、工序全景:从钼粉到成品电极
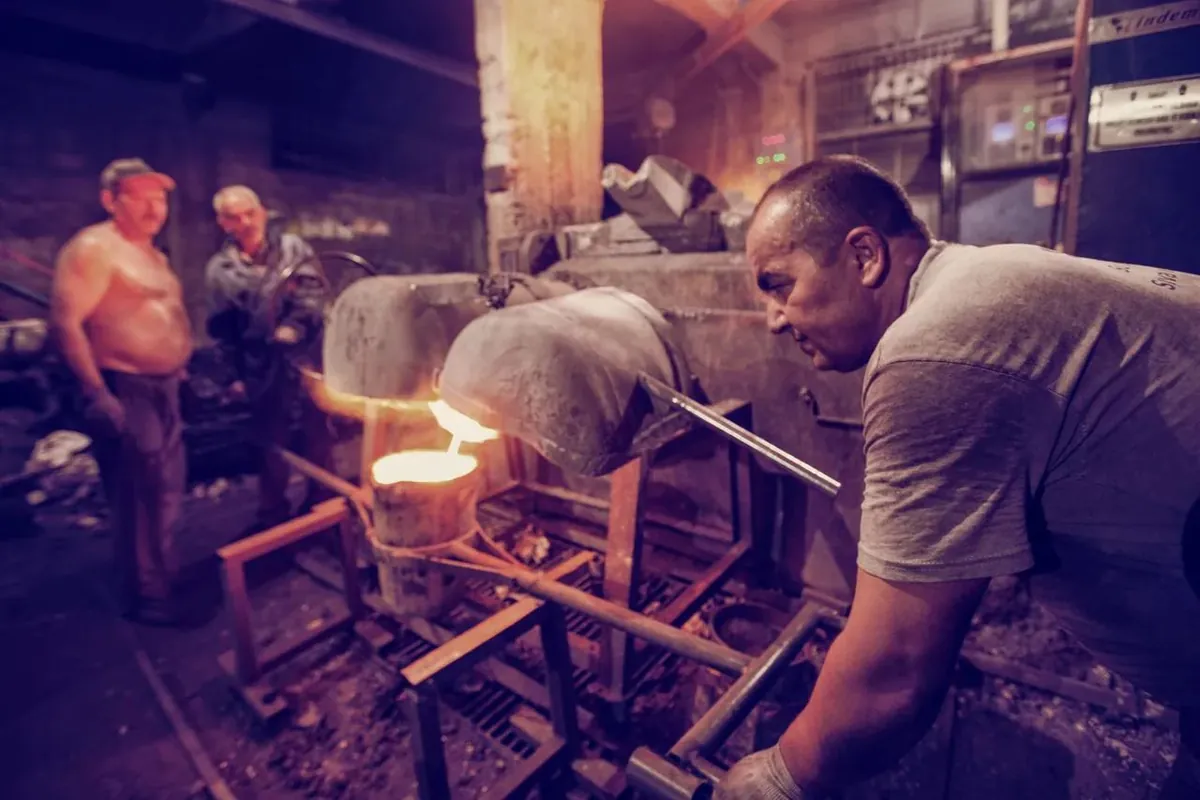
工业钼电极的粉末冶金路线可以概括为六段:粉体准备、压制成型、预烧结、高温烧结、压力加工、机加工与表面处理。与熔铸路线相比,粉末冶金避开了高温熔体与坩埚接触带来的污染,烧结坯的晶粒更细、组织更均匀,后续锻造时更容易获得沿轴向拉长的变形组织。整条链条的前段决定材料内部质量,后段决定尺寸与表面能否直接上炉。
- 粉体准备:筛分、合批,按需掺入强化相,确认粒度与氧含量;
- 压制成型:模压或冷等静压,获得密度分布均匀的坯料;
- 预烧结:在较低温度下赋予坯料搬运强度,并脱除部分氧;
- 高温烧结:在氢气保护下完成致密化,形成闭孔与晶粒骨架;
- 压力加工:锻造、挤压或轧制,闭合残余孔隙、细化并拉长晶粒;
- 热处理与矫直:消除加工应力,控制直线度;
- 机加工:车削、磨削、螺纹或坡口加工;
- 表面处理与检验:清洗、抛光,完成尺寸与内部缺陷检查。
| 工序 | 关键参数(参考区间) | 控制目标 | 失控后的典型表现 |
|---|---|---|---|
| 粉体准备 | 粒度 2.5–4.0 μm,氧含量数百 ppm | 分布集中、杂质受控 | 压制分层、烧结密度偏低 |
| 压制成型 | 模压 100–200 MPa,冷等静压 150–250 MPa | 坯料密度均匀 | 局部疏松、烧结变形 |
| 预烧结 | 1200 ℃ 起,保温 2–4 h | 坯料具备搬运强度 | 坯体开裂、掉边 |
| 高温烧结 | 1800–1950 ℃,氢气保护 | 致密化与脱氧 | 残留闭孔、碳氧超标 |
| 压力加工 | 始锻 1200–1400 ℃,变形量 30%–60% | 闭合孔隙、细化晶粒 | 折叠、内裂、晶粒粗大 |
| 机加工 | 车削、磨削、抛光 | 尺寸与表面状态 | 崩边、刀痕、椭圆度超差 |
补充说明执行依据:电极类产品按 YS/T 1312-2019《钼电极》控制成分与公差,钼棒参照 ASTM B387 / GB/T 17792,钼板与圆片参照 ASTM B386 / GB/T 3876,特殊要求按双方技术协议执行。
表中数值为典型值/参考区间,以实际工况与合同为准,不同规格与强化体系的参数会有所偏移。
二、粉体:粒度分布比平均粒度更关键
钼粉的粒度通常以费氏粒径表示,电极用粉多在 2.5–4.0 μm 区间。但只看平均粒度并不够:分布过宽时,细颗粒填充在粗颗粒之间,压制初期看似容易致密,烧结时却因收缩不同步而产生内应力;分布过窄则堆积密度偏低,坯体强度不足。合批工序的作用就是把不同批次的粉体调和到同一分布区间,避免批次之间的烧结行为漂移。
氧含量是另一条硬约束。粉体表面氧化膜需要在烧结阶段由氢气还原,氧含量偏高时,脱氧反应拖长保温时间,炉内水汽分压上升,反而抑制进一步致密化。电极用粉的氧含量一般控制在数百 ppm 量级,碳、氮与金属杂质按标准上限逐项约束。粉体存放受潮后,表面氧会重新上升,因此合批后的粉料应密封存放并规定使用期限。
松装密度与流动性决定装模与等静压包套的操作性。松装密度偏低时,包套装填需要多次振动,容易形成层状密度差;流动性差则造成模压件重量波动,同一批电极的密度分散度随之变大。这几项指标一般不写进采购合同,却是判断粉体是否适合某条产线的直接依据。
三、成型:模压与冷等静压的取舍
小直径棒材与板坯常用模压,模具成本低、节拍快,但压力沿高度方向衰减,长径比大的坯料上下密度差明显。冷等静压通过液体介质从各方向均匀加压,坯料密度分布更均匀,适合大直径、长尺寸电极,代价是包套、脱模与后续整形工序更多。两种方式并不存在绝对优劣,取决于规格与批量。
压制压力并非越高越好。压力不足,坯体孔隙连通,预烧结时强度不够,搬运就会掉角;压力过高,粉体颗粒发生破碎与加工硬化,烧结驱动力下降,闭孔提前形成,残留气体难以排出。工程上把压制压力与烧结曲线作为一组参数一起调试,而不是单独固定某一项。
坯料的密度分布可以用局部取样称重法粗略判断:沿轴向与径向各取若干点,比较表观密度差值。差值偏大时,先检查装填是否均匀、包套是否变形,再考虑调整压力。对长棒电极,密度差会一路带到成品,表现为同一支电极两端损耗速度不一致。
四、预烧结与高温烧结的分段逻辑
预烧结的任务不是致密化,而是把粉末颗粒连接成具有搬运强度的多孔骨架,同时脱除部分氧与挥发物。坯料由室温升至约 1200 ℃、再至 1350 ℃ 分段保温,升温速率依规格与装炉量调整;装炉量越大,升温越要放缓,避免外层先收缩、内层后收缩造成开裂。
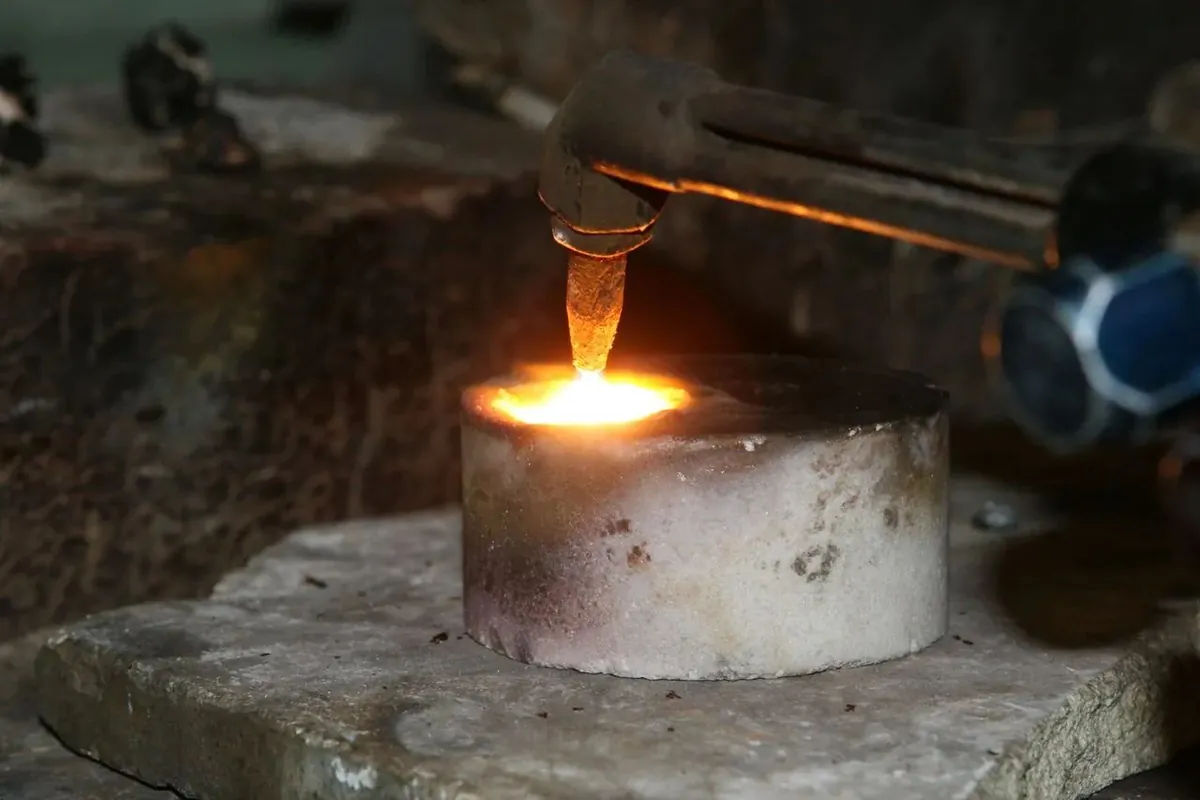
高温烧结在中频感应炉中进行,氢气保护,温度分 1500 ℃、1750 ℃ 两段爬升,末段在 1800–1950 ℃ 保温数小时。氢气露点直接关系脱氧效率,露点偏高等于把水汽带进炉膛;流量不足则炉内气氛更新慢,挥发物滞留。装舟方式同样影响结果:电极坯平放与竖放的热流路径不同,同一炉内不同位置的坯料密度会有差别,因此需要定期调换位置并留下记录。
| 阶段 | 温度(参考) | 气氛 | 保温时间 | 主要作用 |
|---|---|---|---|---|
| 预烧结首段 | 约 1200 ℃ | 真空或氢气 | 2–4 h | 脱除部分氧,建立坯体强度 |
| 预烧结次段 | 约 1350 ℃ | 氢气 | 2–4 h | 收缩启动,孔隙结构调整 |
| 高温一段 | 约 1500 ℃ | 氢气 | 1–3 h | 开孔闭合,密度快速上升 |
| 高温二段 | 约 1750 ℃ | 氢气 | 2–4 h | 晶粒生长,残余孔隙球化 |
| 高温末段 | 1800–1950 ℃ | 氢气 | 4–8 h | 接近理论密度,碳氧降至低 ppm |
烧结态密度通常仍低于成品要求,需要在后续锻造中进一步闭合孔隙。若烧结坯出现鼓胀、分层或表面起皮,多半是升温过快、氢气含水或粉体氧含量偏高造成的,此时继续锻造只会把缺陷带到成品里,检验环节也很难完全剔除。
五、压力加工:闭合孔隙、拉长晶粒
锻造是钼电极性能的分水岭。烧结坯在 1200–1400 ℃ 下多向锻造,变形量按 30%–60% 分道次施加,目的是闭合残余孔隙、打碎粗大晶粒,并形成沿电极轴向的纤维状组织。轴向组织对高温抗蠕变更有利:电极在窑炉中承受自重与液面波动,晶界若垂直于受力方向,容易成为裂纹扩展路径。
挤压适合长棒与细直径制品,挤压比一般取 4–10。坯料表面需加润滑,避免与挤压筒粘连造成表面撕裂;挤压后的棒材存在心部与表层的变形差,通常配合矫直与去应力退火使用。轧制则多见于板坯,厚度方向的变形量分布决定板面平整度与后续加工的余量。
需要提醒的是,锻造温度过高会引发晶粒快速长大,温度过低则变形抗力上升、容易产生表面横裂。判断依据不只看温度表,还要结合坯料实际密度与尺寸:厚壁坯料在同样炉温下心部温度偏低,始锻温度需要上调,保温时间也要相应延长。
六、弥散强化电极的额外工序
玻璃熔窑与部分高温工况会选用弥散强化钼电极。做法是在高纯钼粉中掺入少量氧化锆等第二相颗粒,经混料、冷等静压成型、烧结与锻造,使颗粒钉扎晶界,抑制高温下的晶粒长大与蠕变。第二相比例、颗粒尺寸与分散均匀性决定强化效果:掺量偏高会牺牲导电与加工性,偏低则钉扎作用不足。
这类电极的验收要多看一项组织均匀性:金相试样中第二相的分布是否呈条带、有无团聚。团聚处在高温下容易成为应力集中点,表现为局部蚀坑或鼓包。混料工序的球磨时间与介质、烧结制度,都要与掺量一起设定,不能沿用纯钼的工艺参数。
七、机加工与表面状态
电极棒车削后需控制直径公差、端面垂直度与直线度;螺纹段按图纸车制,必要时做配合试装;玻璃液侧的工作段一般不追求镜面,适度粗糙有利于润湿与挂料稳定,但刀痕过深会成为侵蚀起点。磨削与抛光后要彻底清除残留,碱性清洗用于去除油脂与加工屑,清洗不彻底会在升温时释放挥发物。
加工环节的崩边与微裂纹容易被忽视。钼在室温下韧性有限,车削时进给过大、刀具磨损后继续使用,都会在端面留下细小缺口;这些缺口在热循环中扩展,随后表现为端部掉块。对关键尺寸的表面,建议在加工后进行目视与低倍检查,并记录刀具更换周期。
八、验收指标与检验方法
| 检验项目 | 参考区间 | 常用方法 |
|---|---|---|
| 化学成分 | 钼主含量 ≥99.95%,高纯级可达 99.99% 量级 | 光谱分析 |
| 密度 | 成品 ≥10.2 g/cm³ | 阿基米德法 |
| 碳、氧含量 | 可控至 10 ppm 量级 | 燃烧红外法、惰气熔融法 |
| 晶粒组织 | 沿轴向拉长,尺寸按合同约定 | 金相显微镜 |
| 内部缺陷 | 无裂纹、夹杂、分层 | 超声探伤,灵敏度按合同 |
| 尺寸与表面 | 直径、长度、直线度、粗糙度按图纸 | 量具、粗糙度仪、目视 |
上述区间为参考值,具体以图纸、订货技术协议与合同为准。验收时建议把取样位置一并写入协议:密度试样取自端部还是心部、金相试样取纵向还是横向,结果差异不小,口径不统一时供需双方容易各执一词。
超声探伤的项目容易被省略,但对大直径长棒意义明显。夹杂与内裂在机加工阶段可能被表层掩盖,直到上炉受热才扩展。采购方可以要求供方提供探伤记录,并在合同中约定判定灵敏度与复检方式。
九、损耗、良率与批次一致性
整条链上的损耗分布在几个固定位置:烧结开裂与变形、锻造折叠与端部切除、机加工崩边与超差、检验判废。良率高低不只取决于设备,更取决于参数是否随规格调整。同一套烧结曲线用于不同直径的坯料,粗规格心部欠烧、细规格过烧,都会拉低批次一致性。
| 缺陷形式 | 主要成因 | 对使用的影响 |
|---|---|---|
| 烧结开裂 | 升温过快、装炉量过大、粉体氧含量高 | 整支报废 |
| 密度不均 | 装填不均、压制压力沿高度衰减 | 锻造后组织带状,性能分散 |
| 锻造折叠 | 道次变形量过大、砧型不当 | 表层缺陷,修整量大 |
| 晶粒粗大 | 始锻温度过高、保温过长 | 高温蠕变加快,寿命缩短 |
| 加工崩边 | 进给过大、刀具磨损 | 端部缺口,装配困难 |
批次一致性会直接反映在使用端:同一窑炉上同一批电极的更换周期应当接近。若出现个别电极明显提前损耗,先查该支的密度与晶粒记录,再查安装位置与供电是否异常,而不是直接归因于材质。把每支电极的工艺批次与安装位置对应起来,是后续改进的起点。
粉末冶金路线的价值,在于把材料内部质量做成可控的工序结果,而不是靠挑选。对采购方来说,问清粉体粒度与氧含量、烧结曲线、锻造变形量与检验项目,比只看纯度数字更能判断一支电极的实际水平。玻璃熔窑用电极的规格与工况适配,可对照该产品的供货规格;晶体生长场景的坩埚类制品见坩埚产品系列;制备与材料方面的其他条目。
常见问题
弥散强化电极的额外工序可以调整顺序吗?
玻璃熔窑与部分高温工况会选用弥散强化钼电极。这类电极的验收要多看一项组织均匀性:金相试样中第二相的分布是否呈条带、有无团聚。
验收指标与检验方法具体怎么做?
验收时建议把取样位置一并写入协议:密度试样取自端部还是心部、金相试样取纵向还是横向,结果差异不小,口径不统一时供需双方容易各执一词。
从钼粉到成品电极要经过哪些环节?
工业钼电极的粉末冶金路线可以概括为六段:粉体准备、压制成型、预烧结、高温烧结、压力加工、机加工与表面处理。
说明:本文为行业技术信息分享,不构成采购、投资或法律建议;涉及参数与效果的具体数据以双方技术协议及出厂检测记录为准。
标准与参数说明:电极类产品参照 YS/T 1312-2019《钼电极》控制,钼棒参照 ASTM B387 / GB/T 17792,钼板与圆片参照 ASTM B386 / GB/T 3876。文中参数区间为行业公开技术资料与工程实践整理,具体数值随窑况差异较大,实际以双方技术协议及出厂检测记录为准。