锻造比对钼电极组织致密度的影响
中研微束 · 高温熔制电极解决方案
锻造比决定烧结坯中残余孔隙能否焊合、柱状疏松能否被打碎。变形量不足则密度与韧性双低,过大则设备成本上升并引入各向异性。本文解释锻造比影响致密度的机理,给出温度与变形协调控制的工程经验。
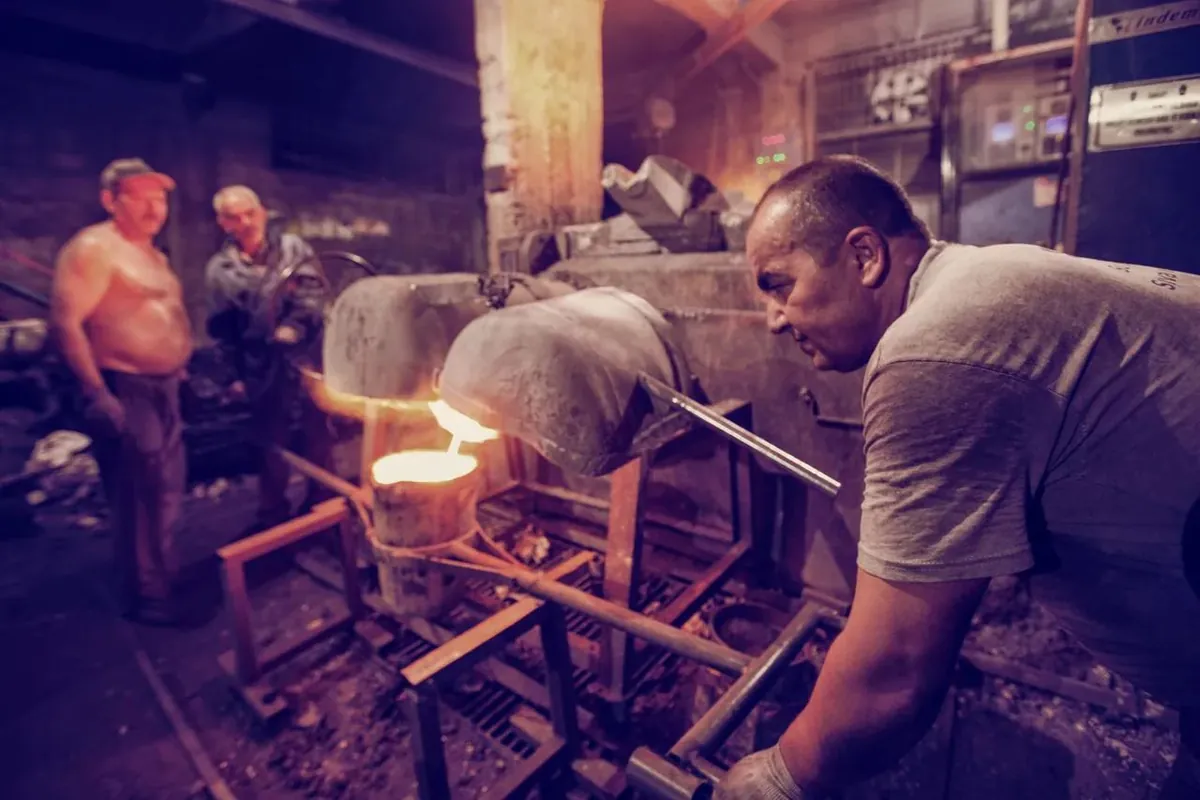
锻打不是把坯料砸成棒那么简单,变形量够不够,决定烧结体内部的孔隙是被焊合还是被保留。锻造比因此是钼电极坯料质量的核心变量,也是不同厂家产品拉开差距的关键工序之一。锻造比是钼电极坯料从烧结件变成锻件的刻度,欠账最终会以疏松带或边裂暴露。
机理:孔隙闭合需要足够的三向压应变
烧结态钼的相对密度通常在九成上下,内部残留连通孔隙与微裂纹。锻造时材料受压延展,孔隙在压应力与静水压力下被压扁、焊合。总变形量不足,中心区域应变达不到闭合门槛,疏松保留在棒芯,探伤上表现为底波衰减,服役中则成为裂纹源与侵蚀通道。经验上,较大截面坯料需要更高的锻造比,因为中心应变随截面增大而衰减,同一台设备打小棒容易达标、打大棒容易欠账。孔隙未闭合的棒材装炉后,中心疏松会在侵蚀下形成麻点面,成为提前报废的起点,也是钼电极寿命下限失守的地方。
温度与变形的协调
温度与变形的协调可归纳为几条纪律:锻造温度一般控制在约1100~1400℃区间,温度过低边缘开裂,过高晶粒粗化且粘模;单次压下量渐进分配,避免表层与心部应变差过大;方向上通过镦拔与翻转使三向应变充分作用到心部;终锻后视牌号安排再结晶退火或继续加工,控制最终晶粒度,方便追溯钼电极的组织来源;变形量并非越大越好,过量加工推高成本并拉长晶粒,造成横向性能下降;大截面坯料优先采用镦拔复合路线,用方向交换把应变送到心部。冷却塔机组验收指标这类工艺细节在电极制备工艺有系统说明。
锻造质量用三组数据说话:阿基米德密度达到每立方厘米十点二克左右的目标值;纵波超声探伤无超标反射信号;低倍酸蚀试片显示孔隙焊合、无残留疏松。三项指标都要留样与图谱存档,方便客户复检与后续追溯,作为电极放行的书面依据。WeiBeam.com 把这三项作为锻态坯料的放行条件,因为它们与电极的抗热震性、侵蚀均匀性和批次寿命稳定性高度相关,任何一项失守都会在服役期放大。锻造终了温度与缓冷速度还影响再结晶状态,需与后续退火制度合并规定。合适的锻造比,是把坯料打到致密而不打伤的那个平衡点。
| 指标 | 参考说明 |
|---|---|
| 常用规格 | 棒状直径 Φ20–100mm,长度 150–1500mm(支持按图纸定制) |
| 执行标准 | YS/T 1312-2019《钼电极》;钼棒参照 ASTM B387 / GB/T 17792,钼板与圆片参照 ASTM B386 / GB/T 3876 |
| 工作电流密度 | 1–3A/cm² |
| 质量凭证 | 出厂检验涵盖成分、密度、金相、超声探伤与尺寸公差,随货质量证明书,批次可追溯 |
| 工作温度 | 长期约 1300℃,短时上限约 1600℃ |
常见问题
钼电极的验收指标怎么核对?
三项指标都要留样与图谱存档,方便客户复检与后续追溯,作为电极放行的书面依据。低倍酸蚀试片显示孔隙焊合、无残留疏松。
温度与变形的协调具体包括哪些?
温度与变形的协调可归纳为几条纪律:锻造温度一般控制在约1100~1400℃区间,温度过低边缘开裂,过高晶粒粗化且粘模。变形量并非越大越好,过量加工推高成本并拉长晶粒,造成横向性能下降。
说明:本文为行业技术信息分享,不构成采购、投资或法律建议;涉及参数与效果的具体数据以双方技术协议及出厂检测记录为准。
标准与参数说明:电极类产品参照 YS/T 1312-2019《钼电极》控制,钼棒参照 ASTM B387 / GB/T 17792,钼板与圆片参照 ASTM B386 / GB/T 3876。文中参数区间为行业公开技术资料与工程实践整理,具体数值随窑况差异较大,实际以双方技术协议及出厂检测记录为准。