钨钼材料的金相制样方法
中研微束 · 高温熔制电极解决方案
钨钼材料硬度高、韧性低,金相制样时切割与磨抛稍有不慎就会引入假象,把制样损伤误判为材料缺陷。文章按切割、镶嵌、磨抛、腐蚀四步说明操作要点,分析变形层、拖尾与腐蚀过度的识别方法,并给出判读时的交叉验证思路。
金相照片上出现的裂纹与孔洞,未必都在材料里。钨钼硬度高、脆性大,切割和磨抛留下的损伤若未去除干净,就会被当成组织缺陷写进报告,引发不必要的争议。
切割:少发热、少变形
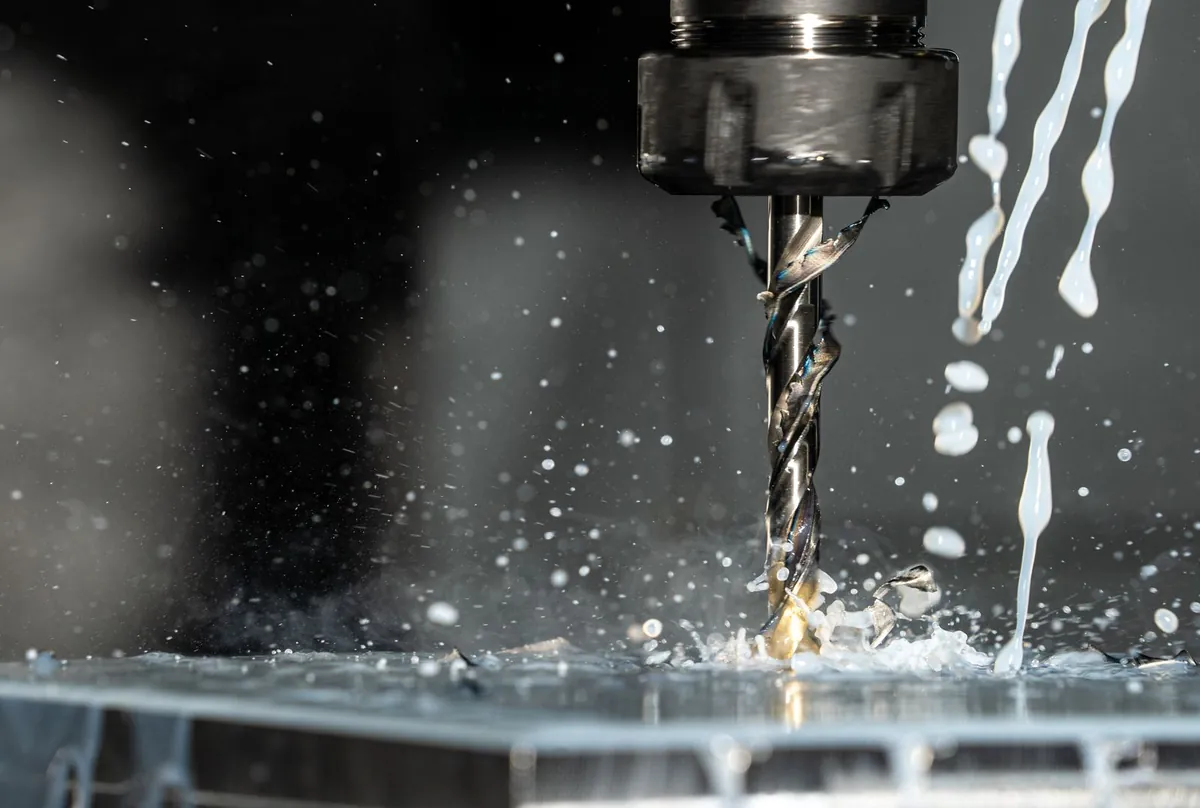
取样位置要能代表被检部位,同时避开切割热影响。砂轮片切割速度快,但热输入大,钼材切口附近可能出现微裂纹;线切割热影响较小,却会留下变质层。无论哪种方式,切割时充分冷却、控制进给,都能减少损伤深度。取样方向也需记录,轧材的纵向与横向组织不同,混在一起比较没有意义。
取样数量与部位要能覆盖检验目的。怀疑局部缺陷时,应在缺陷附近与远离缺陷处各取一件,便于对照。只取一件且位置随意,结论的代表性有限。
| 参数项 | 参考值与说明 |
|---|---|
| 材质与纯度 | 纯钼/镧钼/TZM 可选,钼主含量 ≥99.95% |
| 常用规格 | 棒状直径 Φ20–100mm,长度 150–1500mm(支持按图纸定制) |
| 执行标准 | YS/T 1312-2019《钼电极》;钼棒参照 ASTM B387 / GB/T 17792,钼板与圆片参照 ASTM B386 / GB/T 3876 |
镶嵌与磨抛
薄片、细丝或小件需要镶嵌支撑,防止边缘倒角。热镶料的温度与压力对钼的影响有限,但试样与镶料的硬度差会在抛光时形成台阶,边缘观察容易失真。磨抛按由粗到细的顺序推进,每道都要把上一道的划痕完全去除,否则残留变形层会被埋在下面。钼的抛光可以用金刚石悬浮液配合适中的压力,压力过大反而容易嵌入磨料。
每换一道砂纸或抛光布,试样要清洗并旋转方向,让新划痕与旧划痕垂直,便于判断上一道是否去除干净。
抛光完成后先在未腐蚀状态下观察,孔洞、夹杂与裂纹的真伪更容易分辨。
腐蚀的分寸
钨钼的腐蚀剂选择与时间控制需要试片确定。时间不足,晶界显示不清;时间过长,晶界被腐蚀成沟槽,晶粒看似粗大。腐蚀后的试样要及时冲洗干燥,残留腐蚀剂会继续作用。不同批次材料对腐蚀的响应可能有差别,固定配方也要复核。
腐蚀操作应在通风条件下进行,手套与护目镜不能省,废液分类收集。腐蚀剂的配比与使用次数要记录,反复使用的溶液效力会下降。
制样损伤的识别
- 变形层:表层晶粒被拉长或模糊,常见于切割与粗磨不足。
- 拖尾与划痕:磨抛道次跨越过大,或抛光布不洁。
- 假孔洞:硬质颗粒脱落留下的凹坑,边缘圆滑,与真实孔洞形貌不同。
- 腐蚀过度:晶界过宽、呈网状沟槽,晶粒尺寸判读偏大。
测量晶粒尺寸时,截线法与面积法各有适用条件,同一批样品应使用同一方法,否则数据不可比。制样记录里写明切割方式、磨抛道次与腐蚀时间,复检时才能复现条件。
判读时把金相与低倍、超声、硬度等结果对照,单一手段容易误判。若现场反复出现同类争议,可借助技术服务栏目的检测支持。
常见问题
钼电极的少发热、少变形有哪些?
取样数量与部位要能覆盖检验目的。取样方向也需记录,轧材的纵向与横向组织不同,混在一起比较没有意义。
制样损伤的识别具体包括哪些?
制样记录里写明切割方式、磨抛道次与腐蚀时间,复检时才能复现条件。测量晶粒尺寸时,截线法与面积法各有适用条件,同一批样品应使用同一方法,否则数据不可比。
钼电极的镶嵌与磨抛包括哪些内容?
磨抛按由粗到细的顺序推进,每道都要把上一道的划痕完全去除,否则残留变形层会被埋在下面。薄片、细丝或小件需要镶嵌支撑,防止边缘倒角。
说明:本文为行业技术信息分享,不构成采购、投资或法律建议;涉及参数与效果的具体数据以双方技术协议及出厂检测记录为准。
标准与参数说明:电极类产品参照 YS/T 1312-2019《钼电极》控制,钼棒参照 ASTM B387 / GB/T 17792,钼板与圆片参照 ASTM B386 / GB/T 3876。文中参数区间为行业公开技术资料与工程实践整理,具体数值随窑况差异较大,实际以双方技术协议及出厂检测记录为准。